激光焊接成品库的废气概述
熔接环节中行成的烟气组成麻烦,具体包涵重金属氧化的物、有损汽体及悬浮物物。表明熔接工序区别(如电孤焊、汽体养护焊、机光焊等),烟气组成和有机废气浓度不一致性不错。
主要的影响物多种类型:
粒子物
:铁、锰、铅等合金金属氧化的物,颗粒直径多在0.1-10μm两者,可吸到性强。
有毒混合气体
:分为臭氧老化(O₃)、氮被铁的被氧化物(NOx)、一被被氧化碳(CO)及氟化氢(HF)等。
发挥性有机化学物(VOCs)
:个部分焊接工艺原料缓解压力苯系物、tvoc等。
有机废气特征 :
较高温度高湿
:弧光焊地区高炉煤气高温led光通量80℃上面,气温达60%-90%。
中断性减排
:与激光焊接英语作业生活节奏一起,用户流量起伏较大大。
包覆污染破坏
:多被污染的物并存,办工院艺需联合设定。
废液正确处理瓶颈问题与重点难点
技巧重点难点:
粉末物与气态空气有害物质协作除掉
:过去的布袋除尘系统对气态环保问题物废,需搭配加工。
锰、铅等高价属除理
:颗粒直径小、毒素高,需高效率的净化或物理化学吸咐。
专用设备耐腐烛性
:HF等弱酸性气体验腐蚀性普普通通五金管。
关键点很好解决难点:
封鬼操纵
:挑选低烟气粉尘焊条,优化调整对接焊参数表。
集气设备的设计
:按照侧吸罩+顶吸罩搭档,诱捕使用率需>90%。
工艺技术选定
:通过环境破坏物的特点识别"布袋除尘+气体吸附/离子液体"组合成技术设备。
径典情况介绍
成功案例一:某轨道组件路网技能焊生产线上
废气排放情况
:
主要环境破坏物:Fe₂O₃颗粒肥料(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
功率:30,000m³/h,热度70℃。
处里情况报告
:
预加工
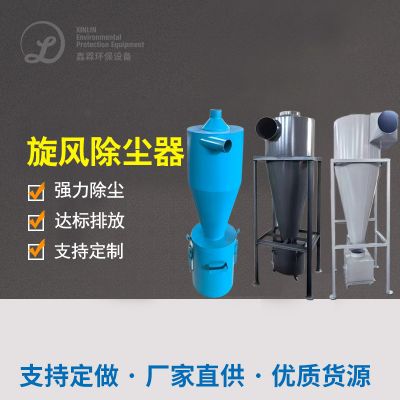
:漩风安装除尘设备+补水喷雾降热塔(低于40℃)。
体系化制作工艺
:
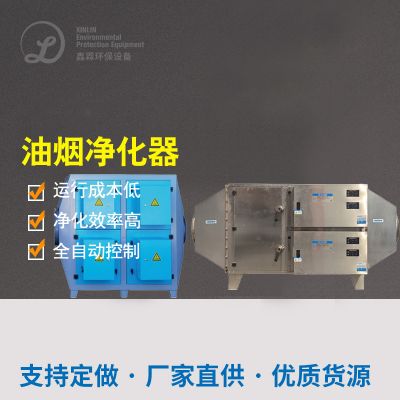
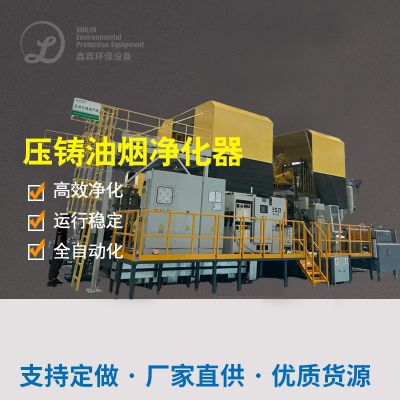
脉冲造成的布袋排尘(油烟净化器导致精度0.5μm,成功率99%)
可选择性催化反应替换(SCR)脱硝(NOx除去率>85%)
排卸结论
:粉末物<5mg/m³,NOx<30mg/m³,达GB16297-1996细则。
去创新点
:
使用防粘覆PTFE滚涂除尘布袋,解決合金尘土板结的问题。
采取余热暖机SCR作用器,高耗能变低20%。

 扫一扫添加微信