创新的背景
该厂建于上新时代80时代,原本操作设施管理时未实现新排放口规定规范要求。重点的问题包扩:生物化装置污水破裂、抗碰撞短路电流工作自理能力差、总氮祛除率缺乏等。
水体质量特征英文
COD:800-1500mg/L
氯离子:80-150mg/L
总氮:120-200mg/L
煤炭类:50-100mg/L
整改技術自驾线路
现阶段公共设施更新改造
:
将传统型催化活性淤泥法变革为MBBR的工艺
将新增前制反硝化细菌区
新增加的治理机组
:
生物技术炭滤池(BAC)的深度正确处理
UV紫外线消毒杀菌剂代换原来氯消毒杀菌剂
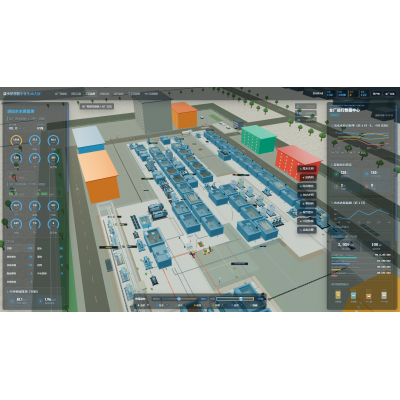
智慧调节体系
:
装设网络水的硬度探讨仪
创建DO-ORP联合把控思路
处理取得的成绩
改建后加载费用的降底15%,出液总氮<15mg/L,首要的指标不同于《中国石油化学上产业环保问题物摆放标淮》(GB31571-2015)。确认预验监控显现,年加载料工费降低约130万元。
制油废水进行处理方法进行处理高技术的发展变化趋势
分质处理技术设备
:面对不相同源头污水优点运用不一致性化处里设计
层级腐蚀技术设备
:O3崔化氧化的反应、电耐腐蚀氧化的反应解决难降解塑料苯的同系物物
膜技能集成系统
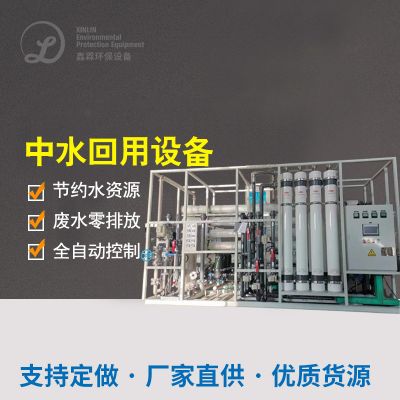
:UF+RO+EDI搭档生产工艺进行高比例图中水回用
近污水处理技术设备口技术设备
:蒸馏晶粒、MVR等净化处理高盐浓水
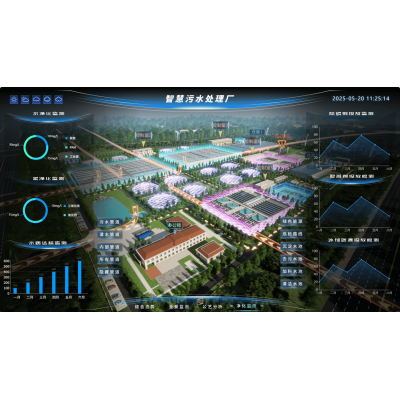
智慧网水务公司设备
:系统设计大数据平台报告具体分析的新工艺调优和预警系统
就能够通过及以上三种其最典型的事例就能够确定,现当代炼铁厂废污水处理装置已从一味地合格的排放电子助力資源化再生利用和装置化防治。有所差异市场规模、有所差异区域划分的炼铁活动需随着企业结构特征会选择合适的水平自驾线路,同样充分考虑全生命力周期长成本预算和自然环境经济收益的动平衡机。

 扫一扫添加微信